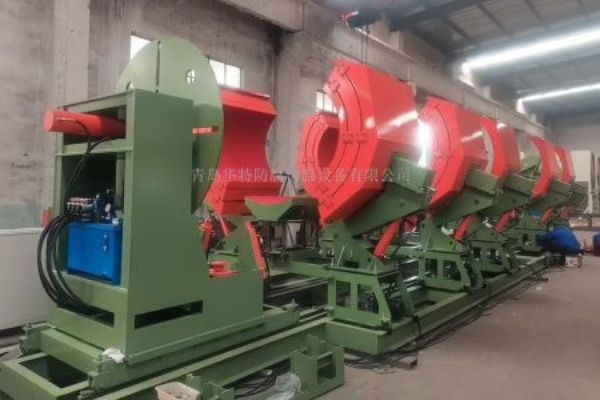
青岛华特防腐保温设备有限公司带你了解关于江苏大口径PE管挤出机销售的信息,机械性能和耐环境性能的复合防腐层,从而显著延长管道的使用寿命,降低维护成本,保障管道系统的安全稳定运行。3PE防腐技术自20世纪80年代引入中国以来,经过多年的发展和完善,已成为国内埋地钢质管道外防腐的主流技术之一,而3PE生产线作为该技术的核心载体,其技术水平和运行稳定性直接决定了防腐层的质量和生产效率。挤出机采用单螺杆挤出机(螺杆直径根据生产能力确定,通常为65mmmm,长径比为),将固态的胶粘剂颗粒加热熔融(熔融温度通常为℃℃)并塑化,通过螺杆的旋转将熔体输送至涂敷模具。涂敷模具采用环形结构,与钢管同心布置,熔融的胶粘剂通过模具的环形间隙均匀地挤出到经过预处理的环氧涂层表面,形成连续的胶粘剂层,涂层厚度通常控制在μmμm。
江苏大口径PE管挤出机销售,在3PE生产线的运行和维护过程中,需要注意以下几点原材料控制环氧粉末、胶粘剂、聚乙烯等原材料的质量直接影响防腐层性能,需严格按照标准进行进货检验,确保其各项指标符合要求;设备维护定期对生产线的关键设备(如挤出机、喷涂设备、加热装置、传动系统等)进行清洁、润滑、紧固和校准,及时更换易损件,确保设备运行稳定;检测下料系统对成品进行质量把控,包括外观检查(有无气泡、划痕)、超声波测厚(偏差±5%)、高压电火花检漏(kV/mm)、附着力抽检(剥离强度≥N/cm)。合格钢管由下料辊道输送至堆放区,完成生产闭环。3PE生产线的技术优势显著自动化程度高,单班可生产m钢管,效率是手工的倍;涂层质量稳定,
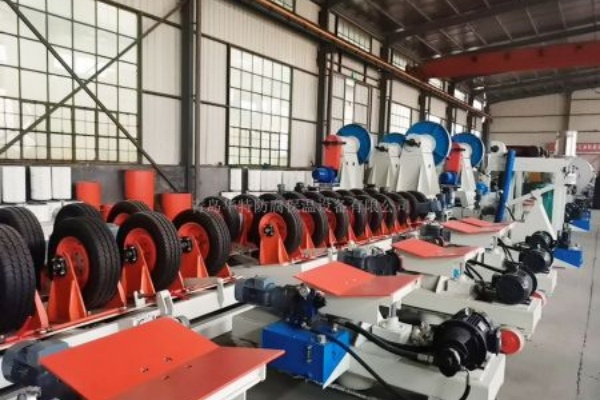
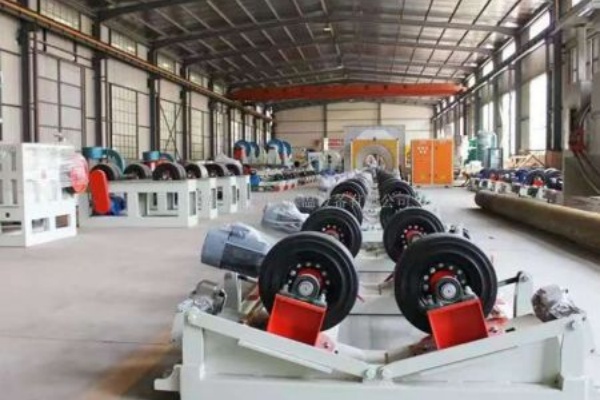
3层PE防腐设备怎么样,冷却系统采用分段冷却方式,包括水冷段和风冷段,水冷段通过喷淋或浸浴方式快速降温,分为初冷、中冷和终冷三个阶段,水温逐渐降低,风冷段则通过高压风机吹干表面水分并进一步降温,确保钢管温度≤60℃,避免涂层出现翘曲、开裂等缺陷。传动系统贯穿整个生产线,由驱动辊道、伺服电机、减速器和控制系统组成,驱动钢管以5m/min-3m/min的速度连续通过各个处理工位,并保持稳定旋转,采用多电机同步控制技术,确保各驱动辊道速度一致,避免涂层出现划痕或褶皱。
三PE缠绕设备生产厂家,加热系统位于预处理系统之后,其功能是对经过除锈处理的钢管进行加热,使钢管表面达到环氧粉末涂敷所需的温度,以保证环氧粉末能够快速熔融、流动并固化成膜。加热系统通常采用中频感应加热方式,其工作原理是利用电磁感应在钢管内部产生涡流,使钢管自身发热,这种加热方式具有加热速度快(升温速率可达5℃/s℃/s)、温度均匀性好(轴向温差≤5℃,径向温差≤3℃)、能耗低等优点。3PE生产线的构成复杂且精密,主要由上料系统、预处理系统、加热系统、环氧粉末涂敷系统、胶粘剂涂敷系统、聚乙烯涂敷系统、冷却系统、传动系统、控制系统以及下料与检测系统等多个子系统组成,各子系统既独立完成特定功能,又通过控制系统实现联动,确保整个生产过程的连续性和一致性。上料系统作为生产线的起始环节,负责将待处理的钢管平稳、地输送至预处理工位,通常由钢管存放架、上料辊道、定心机构和牵引装置组成,可适应直径50mmmm、长度6mm的不同规格钢管,对于大直径、重重量的钢管,还配备液压或气动辅助提升装置,以降低人工劳动强度,提高上料效率。